东莞MES/WMS数字化解决方案
电子组装
电子组装线换型频繁,同一天可能有多个订单穿插。物料有替代料,不良品要和良品分开,客户验厂时往往要按批次把用料和检验记录找出来。
典型痛点
 工单下到线之后,做到哪一道工序要靠组长口头或微信同步,计划员到现场才能确认进度。
 锡膏、芯片和结构件批次记在纸上,出现客诉时要翻多张领料单才能对上用料。
 首件、巡检和终检记录分散,不良数量和工单数量对不上,返工品容易混回良品箱。
 线边仓和原料仓各记一本账,欠料往往到上线才发现,替代料发下去后系统里仍是原物料编码。
对应系统
MES生产管理系统
承接工单、工序报工、首检巡检和不良隔离,让进度和质量记录跟到批次。
WMS仓储管理系统
管来料、线边和成品的库位、批次与欠料,替代料按规则发料并留下记录。
AI物联网
采集贴片、测试等关键设备的状态和产量,减少靠人工抄表补进度。
电子组装通常先上MES生产管理系统把报工和检验接上,仓库账乱时同步规划WMS仓储管理系统。设备数据需要再接入工业物联网。没有立体库时不必上 WCS。
五金机加
机加车间工序长、外协多,同一零件可能在本厂车铣和委外表面处理之间来回。图纸版本和实际加工版本不一致,是交期和报废的常见来源。
典型痛点
 工序卡跟实物走,做到外协厂之后本厂看不到进度,回厂数量和发出数量对不上。
 刀具、夹具和图纸版本靠班组自己留,换人后容易用旧图加工。
 在制品堆在机台旁,半成品没有库位,急单插进来时找不到上一批停在哪台设备。
 报废和让步接收记在纸质检验单上,月底才汇总,过程中无法按工单看到损耗。
对应系统
MES生产管理系统
按工序派工、报工和外协发出收回,把图纸版本和检验结论挂在工单上。
WMS仓储管理系统
给原材料、半成品和刀具辅料建库位,回厂数量先入库再转入下一工序。
五金机加优先把MES生产管理系统用在派工和外协跟踪上。毛坯和成品分仓存放时,加上WMS仓储管理系统。机台状态要上屏时,再评估设备采集,不把采集当作第一期必做项。
注塑成型
注塑是机台连续生产、模具和原料批次影响质量的场景。同一台机可能换模生产多个零件,水口料和回料如何入账,决定库存和成本是否可信。
典型痛点
 换模、调机和正常生产混在一起报产量,计划看到的数量含有未达外观标准的调试件。
 原料批次、色母和模具编号没有跟到当班产量,客诉时说不清这箱货用的哪一批粒子。
 水口料、不良品和良品同区堆放,二次回用比例靠班组长估计,仓库账和现场实物不一致。
 机台停机原因靠交接本,修模和待料混记,第二天复盘时原因已经对不上。
对应系统
MES生产管理系统
区分调机、生产和停机,按模次或报工记录良品、不良和水口料。
WMS仓储管理系统
原料、色母、成品和水口料分区记账,回料按批次控制能否再次领用。
AI物联网
从注塑机或周边传感器读取开合模、周期和报警,减少人工补录产量。
注塑现场建议 MES 与原料仓一起规划:MES生产管理系统管当班产出,WMS仓储管理系统管粒子和回料。机台有开放的数据接口时,用工业物联网采集周期和报警。接口不开放就先人工报工,不把采集当作上线前提。
新能源
电芯、模组、PACK 或配套零部件的生产,批次链条更长,关键参数需要跟到具体序列号或批次。这里只讨论厂内执行和仓储记录,不替代客户自己的质量体系和认证工作。
典型痛点
 来料、制片、装配和检测的记录在不同表格里,按一个序列号反查用料要人工拼接。
 关键工序有参数上下限,超限件若只记在纸上,容易在后段才被发现。
 隔离品、待复判品和可出货品如果库位不分开,发货时要靠人眼二次确认。
 实验室或检测设备的结果回传到工单不及时,装配线仍按未检状态往下流转。
对应系统
MES生产管理系统
按批次或序列号记录工序、参数和判定,未放行的批次不能进入下一岗位。
WMS仓储管理系统
原料、在制和成品按状态分库位,隔离品默认不可被发货单挑出。
AI物联网
把检测设备或工位终端的结果回写到对应批次,减少抄录。
新能源相关产线通常以MES生产管理系统的过程记录为主,库存状态用WMS仓储管理系统卡住。参数采集走工业物联网。系统负责把记录留全,证书、客户审核材料仍由企业质量部门按自己的体系准备。
仓储物流
工厂仓、成品仓和配送仓的核心问题往往不是“有没有库存表”,而是库位不准、拣货路径乱、账实要靠盘点才敢发货。有立体库时,软件账和设备动作还必须是同一条指令。
典型痛点
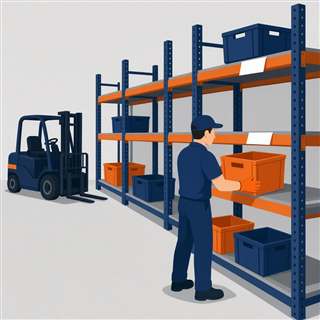 货找到了人,人找不到货。库位只写在货架纸条上,新人上岗后拣错仓位。
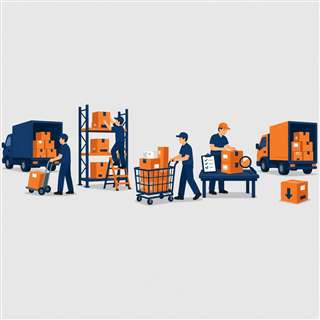 收货、上架、拣货、复核、发运没有分步确认,短装和串货要等客户反馈才知道。
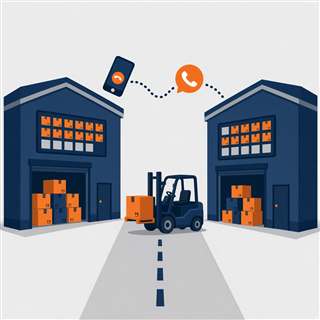 多仓之间调拨靠电话,在途数量既不在发出仓也不在接收仓,计划看的可用量偏大。
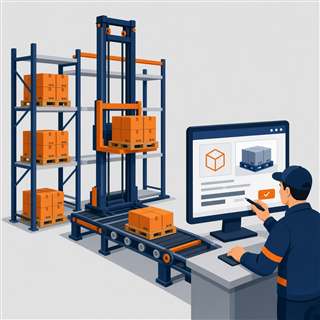 上了堆垛机或输送线之后,WMS 下发的任务和设备实际执行不一致,异常托盘要人工改账。
对应系统
WMS仓储管理系统
收货、上架、拣货、复核、盘点和调拨按任务执行,库存落到库位和批次。
WCS仓储控制系统
把立库、输送和分拣任务下发给设备,并回写完成、故障和空取。
三维可视化
用三维场景看库位占用和设备状态,便于值班和对外讲解,不替代库存账。
平库和货架仓从WMS仓储管理系统开始。已有或即将上立体库、输送线时,增加WCS仓储控制系统。需要把库区和设备摆出来给值班或客户看时,再用三维数字孪生。生产领料要和工单对齐时,再与 MES 对接,而不是让仓库系统去管工序。
把现场情况发给我们
电话或邮件说明行业、产线或仓库现状,我们按场景回复该先上哪一层系统。
联系电话
13925734160 廖先生
13728323876 张小姐
电子邮箱
selonliao@163.com